

The Трубчатый питательстал незаменимым оборудованием в современных операциях по обработке труб и труб, устраняя разрыв между хранением сырья и высокоскоростными машинами для резки или формовки. В этом комплексном анализе рассматривается фундаментальная роль трубчатых питателей в автоматизированных производственных линиях, изучается их технологическая эволюция, основные компоненты и важнейшие преимущества, которые они привносят в эффективность производства. Обсуждение охватывает две основные конфигурации — полностью автоматические и полуавтоматические трубчатые питатели — а также их соответствующие применения в различных отраслях: от автомобилестроения и аэрокосмической промышленности до строительства и возобновляемых источников энергии. Благодаря подробному изучению систем управления серводвигателями, работы человеко-машинного интерфейса, возможностей погрузочно-разгрузочных работ и интеграции с последующим оборудованием, в статье показано, почему трубчатый питатель стал важной основой современных операций по обработке труб.
1. Определение трубчатого питателя и его роли в современном производстве.
The Трубчатый питательпредставляет собой специализированное оборудование, предназначенное для автоматической или полуавтоматической подачи трубчатых материалов, таких как медные трубы, железные трубы, алюминиевые трубы и трубы из нержавеющей стали, на последующее обрабатывающее оборудование, включая станки для резки, формовочные прессы и сварочное оборудование. По своей сути трубчатый питатель служит важнейшим связующим звеном между хранилищем сырья и производственным процессом, гарантируя, что трубы подаются на технологическое оборудование с правильной ориентацией, интервалом и скоростью для поддержания непрерывного и эффективного производственного потока.
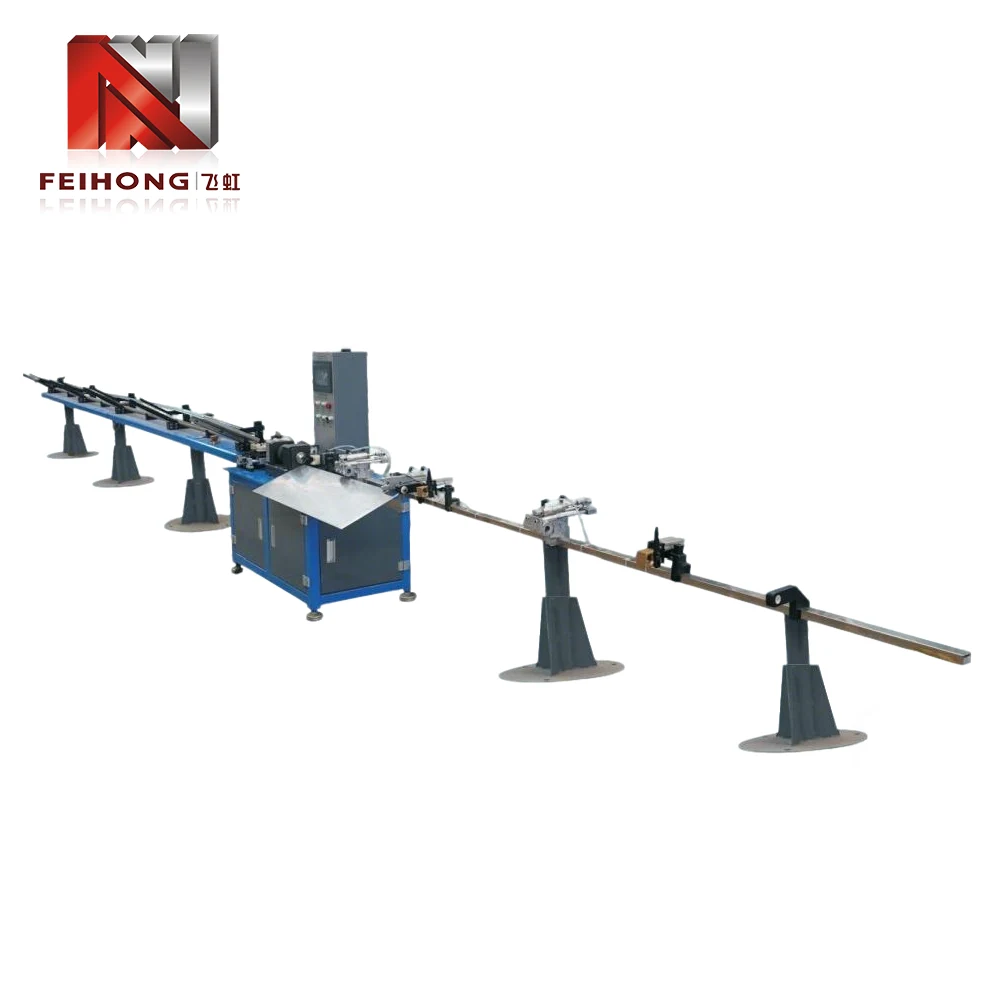 Полностью автоматический трубоподатчик, интегрированный с высокоскоростным отрезным станком в современной производственной среде.
В традиционных производственных условиях подача труб выполнялась вручную: операторы брали отдельные трубы, помещали их в станок для резки или обработки и удаляли готовые детали. Этот подход был не только трудоемким, но и приводил к значительным различиям в скорости и качестве производства. Трубчатый питатель устраняет эту неэффективность за счет автоматизации процесса обработки материала, обеспечивая последовательную, повторяемую подачу, которая поддерживает производство в больших объемах с минимальным вмешательством человека.
Значение трубчатого питателя выходит за рамки простой экономии труда. В современном производстве, где доминируют принципы производства «точно в срок» и бережливого производства, способность поддерживать устойчивый и бесперебойный поток материала к технологическому оборудованию имеет важное значение для достижения оптимальной производительности. Устройство подачи труб достигает этого благодаря сочетанию механической точности, электронного управления и интеллектуальных датчиков, что делает его краеугольным камнем автоматизированных линий обработки труб во многих отраслях промышленности.
2. Технологическая эволюция оборудования для трубной подачи
Путь от ручного перемещения труб к современным сложным устройствам подачи труб отражает более широкую траекторию промышленной автоматизации. Понимание этой эволюции обеспечивает необходимый контекст для оценки возможностей современных систем подачи через трубку.
2.1 Эра ручной обработки труб
На заре обработки труб и труб вся обработка материалов выполнялась вручную. Рабочие доставали отдельные трубы со стеллажей для хранения, переносили их на станки для резки или формовки и вручную подавали в технологическое оборудование. Этот подход по своей сути был ограничен человеческими факторами: усталостью, непоследовательностью и неспособностью поддерживать постоянную скорость подачи в течение длительных смен. Более того, ручное обращение представляло значительный риск для безопасности, особенно при работе с тяжелыми трубками или трубками с острыми краями.
2.2 Внедрение механизированных систем подачи
Первые механизированные системы подачи появились в середине 20-го века, обычно с использованием простых роликовых конвейеров или механизмов с цепным приводом для перемещения труб по производственной линии. Эти ранние системы сокращали некоторые ручные усилия, но по-прежнему требовали вмешательства оператора для загрузки и позиционирования. Им не хватало точного контроля над длиной и временем подачи, что ограничивало их эффективность для высокоточных применений.
2.3. Распространение трубочных питателей с компьютерным управлением
С появлением программируемых логических контроллеров (ПЛК) и технологии серводвигателей в 1980-х и 1990-х годах устройства подачи труб претерпели кардинальную трансформацию. Системы с компьютерным управлением могут точно регулировать длину подачи, скорость и ускорение, обеспечивая единообразное размещение труб для операций резки или формовки. Интеграция человеко-машинных интерфейсов (HMI) позволила операторам легко устанавливать параметры и контролировать производительность, сокращая время настройки и повышая общую эффективность оборудования.
2.4 Современный трубчатый питатель: интеллект и возможности подключения
Современные трубопитатели представляют собой сложнейшие устройства, включающие в себя датчики, средства регистрации данных и протоколы связи для интеграции с общезаводскими системами автоматизации. Современные трубчатые питатели могут автоматически приспосабливаться к изменениям диаметра труб, толщины стенок и состава материала, обеспечивая оптимальную производительность подачи в изменяющихся условиях. Они также обладают возможностями профилактического обслуживания, предупреждая операторов о потенциальных проблемах до того, как они приведут к простою.
Эта эволюция превратила трубчатый питатель в важнейший инструмент передового производства, позволяющий компаниям достигать более высоких темпов производства, улучшения качества и большей гибкости в реагировании на требования клиентов.
3. Основные компоненты и принципы работы
Понимание внутренней архитектуры трубчатого питателя необходимо для выбора правильного оборудования для конкретного применения, а также для эффективного обслуживания и устранения неполадок. Хотя конструкции у разных производителей различаются, большинство трубчатых питателей имеют общий набор основных компонентов.
3.1 Механизм загрузки
Механизм загрузки отвечает за получение необработанных туб со стеллажа для хранения или конвейера и подачу их в систему подачи. В зависимости от конструкции загрузка может быть ручной, полуавтоматической или полностью автоматической. В автоматических системах загрузки часто используется подъемное устройство, которое поднимает связку труб и позволяет им катиться по отдельности на направляющую подачи.
3.2 Система привода подачи
Система привода подачи перемещает трубу вперед к станции обработки. Обычно это включает в себя набор приводных роликов или систему прижимных роликов, приводимую в движение серводвигателем. Серводвигатель обеспечивает точный контроль скорости и длины подачи, позволяя трубоподатчику приспосабливаться к трубам разного диаметра и требованиям обработки.
3.3 Направляющие и выравнивающие компоненты
Чтобы обеспечить правильную подачу трубы в обрабатывающую машину, трубоподатчик оснащен направляющими роликами, боковыми выравнивающими пластинами и выпрямляющими устройствами. Эти компоненты предотвращают перекос, изгиб или несоосность, которые могут привести к дефектам обработки.
3.4 Система управления
Современные трубопитатели оснащены программируемым логическим контроллером (ПЛК) и удобным сенсорным экраном HMI. Система управления управляет параметрами подачи, контролирует датчики и обменивается данными с оборудованием выше и ниже по потоку. Многие системы также включают возможности удаленного мониторинга для централизованного управления производством.
3.5 Датчики и устройства обратной связи
Ряд датчиков, включая бесконтактные переключатели, фотоэлектрические датчики и энкодеры, обеспечивают обратную связь в режиме реального времени о положении трубки, длине подачи и состоянии системы. Эта обратная связь обеспечивает управление с обратной связью, обеспечивая постоянную точность подачи и раннее обнаружение аномалий.
Вместе эти компоненты образуют надежную систему, которая может обрабатывать трубы самых разных размеров и материалов, сохраняя при этом высокий уровень точности и надежности.
4. Полностью автоматические и полуавтоматические устройства подачи трубок
Трубчатые питатели делятся на два типа: полностью автоматические и полуавтоматические. Выбор между этими конфигурациями зависит от объема производства, наличия рабочей силы и бюджетных соображений.
4.1 Полностью автоматические устройства подачи трубок
Полностью автоматические устройства подачи труб требуют минимального вмешательства оператора. Они имеют автоматическую загрузку из магазина или пачки, непрерывную подачу отдельных трубок и автоматический выброс готовых деталей. Эти системы идеально подходят для крупносерийного производства, где стабильность и скорость имеют первостепенное значение. Роль оператора ограничивается мониторингом системы, регулировкой параметров через HMI и пополнением запаса сырья.
Усовершенствованные полностью автоматические устройства подачи также могут интегрироваться с последующим оборудованием, таким как станки для снятия фасок, нарезные станки и сварочные станции, создавая полностью автоматизированную производственную ячейку.
4.2 Полуавтоматические устройства подачи трубок
Полуавтоматические устройства подачи труб требуют, чтобы оператор вручную загружал каждую трубу в механизм подачи. Затем питатель берет на себя точное позиционирование и продвижение трубы к станции обработки. Этот тип питателя подходит для мелкосерийного производства или для тех случаев, когда трубы имеют разную длину или размер, которые сложно автоматизировать. Полуавтоматические кормушки обычно более доступны по цене и проще в обслуживании, чем полностью автоматические устройства.
4.3 Сравнение возможностей
В следующей таблице приведены основные различия между этими двумя типами:
| Особенность | Полностью автоматический | Полуавтоматический |
|---|---|---|
| Метод загрузки | Автомат из магазина/пачки | Ручная операторская загрузка |
| Участие оператора | Минимальный (только мониторинг) | Требует регулярной загрузки |
| Скорость производства | Высокий, непрерывный | Умеренный, зависит от оператора |
| Гибкость для разных размеров трубок | Хорошо (с регулировкой) | Отлично (ручное переключение) |
| Типичное применение | Массовое производство, автомобилестроение, HVAC | Мастерские, изготовление на заказ |
| Капитальные затраты | Выше | Ниже |
Оба типа имеют свое место в современном производстве, и решение часто зависит от тщательного анализа производственных требований и эффективности работы.
5. Совместимость материалов и область применения.
The Трубчатый питательпредназначен для работы с широким спектром трубчатых материалов, что делает его универсальным для различных отраслей промышленности.
5.1 Типы материалов
Трубчатые питатели обычно используются с:
- Медные трубы:Используется в системах отопления, вентиляции и кондиционирования, сантехнике и холодильных системах.
- Стальные трубы (углеродистые, нержавеющие, оцинкованные):Используется в строительстве, автомобильных выхлопных системах и конструкционных конструкциях.
- Алюминиевые трубы:Используется в аэрокосмической отрасли, автомобильных теплообменниках и легких конструкциях.
- Пластиковые и композитные трубки:Используется в химической обработке и телекоммуникациях.
- Сплавные трубы:Используется в условиях высоких температур и высокого давления.
Устройство подачи труб должно быть оснащено соответствующими захватными и направляющими компонентами, учитывающими качество поверхности, твердость и вес конкретного обрабатываемого материала.
5.2 Диапазоны диаметров и длин трубок
Современные трубчатые питатели доступны в различных размерах: от трубок малого диаметра (6 мм) до труб большого диаметра (до 150 мм и более). Длина подачи также регулируется: некоторые системы способны подавать длину, превышающую 10 метров.
5.3 Ключевые отрасли применения
Универсальность трубчатых питателей делает их незаменимыми в следующих отраслях:
- Автомобильная промышленность:Производство выхлопных труб, тормозных магистралей, топливопроводов и конструкционных трубок.
- ОВКВ и холодильное оборудование:Производство теплообменников, змеевиков конденсаторов и линий хладагента.
- Строительство и инфраструктура:Изготовление лесов, перил и опор конструкций.
- Аэрокосмическая промышленность:Производство гидравлических трубок, топливопроводов и конструктивных элементов
- Возобновляемая энергия:Производство каркасов солнечных панелей, конструктивных деталей ветряных турбин и геотермальных трубопроводов.
Каждая отрасль предъявляет особые требования к трубопитателю, например, для высокоскоростной работы на автомобильных линиях или для предельной точности в аэрокосмической отрасли. Модульная конструкция современных трубчатых питателей позволяет адаптировать их к различным требованиям.
6. Интеграция с системами резки и формовки.
Трубчатый питатель редко работает изолированно; Обычно это часть производственной линии, которая включает в себя оборудование для резки, формовки, снятия фасок или сварки. Правильная интеграция имеет решающее значение для обеспечения бесперебойного потока материалов и максимизации общей производительности.
6.1 Синхронизация с режущими машинами
В типичной линии резки трубоподатчик продвигает трубу на заданную длину, а затем останавливается, пока режущий станок — часто высокоскоростная циркулярная пила или лазерный резак — выполняет резку. Затем питатель продвигает следующий сегмент. Эта синхронная работа требует точной связи между контроллером механизма подачи и системой управления станка для резки, часто через интерфейс полевой шины, такой как Profinet или EtherCAT.
6.2 Координация с формовочным и финишным оборудованием
Для задач, требующих гибки, развальцовки или нарезания резьбы, трубоподатчик должен доставлять трубу на станцию формования в правильной ориентации и в нужное время. Усовершенствованные системы включают сервоуправляемое позиционирование, которое может поворачивать трубу на определенный угол перед тем, как она попадет в формующую матрицу, что позволяет выполнять сложные многоэтапные операции.
6.3 Интеграция со штабелерами и конвейерами
После обработки готовые трубы обычно удаляются штабелером или конвейерной системой. Система управления трубопитателем может координировать свои действия с этими устройствами, расположенными ниже по потоку, чтобы обеспечить плавную передачу обслуживания и предотвратить появление узких мест.
6.4 Роль человеко-машинного интерфейса (HMI)
HMI служит центральной точкой для настройки и мониторинга всей интегрированной системы. Операторы могут вводить желаемую длину резки, скорость подачи и другие параметры, а HMI отображает в режиме реального времени статус, сигналы тревоги и производственные показатели. Современные HMI часто включают в себя интерфейсы с сенсорным экраном и интуитивно понятную графику, что упрощает работу и сокращает время обучения для новых операторов.
7. Техническое обслуживание, надежность и эксплуатационные аспекты.
Для обеспечения длительного срока службы и стабильной работы необходимо регулярное техническое обслуживание трубчатого питателя. Рекомендуются следующие практики:
7.1 График профилактического обслуживания
Структурированная программа профилактического обслуживания должна включать:
- Ежедневные проверки:Проверьте состояние ролика, проверьте наличие необычного шума или вибрации и проверьте показания ЧМИ.
- Еженедельное обслуживание:Смажьте движущиеся части, очистите датчики и проверьте соосность направляющих компонентов.
- Ежемесячные проверки:Проверьте натяжение ремня или цепи, протестируйте функции аварийной остановки и просмотрите историю сигналов тревоги.
- Ежеквартальное обслуживание:Выполните углубленную проверку серводвигателей, редукторов и соединений системы управления.
- Ежегодный капитальный ремонт:Замените изнашиваемые детали, такие как ролики, подшипники и приводные ремни, и откалибруйте устройства обратной связи.
7.2 Распространенные проблемы и их устранение
Некоторые типичные эксплуатационные проблемы включают в себя:
- Непостоянная длина подачи:Часто возникает из-за смещения энкодера, проскальзывания роликов или изношенных компонентов привода.
- Маркировка поверхности трубы:В результате загрязнения или повреждения направляющих роликов.
- Несоосность трубы, поступающей в обрабатывающую машину:Обычно из-за изношенных направляющих или неправильной регулировки.
- Ошибки связи между устройством подачи и режущим станком:Обычно решается проверкой кабелей и параметров программы ПЛК.
7.3 Функции безопасности
Современные трубопитатели оснащены множеством функций безопасности, в том числе световыми завесами, кнопками аварийной остановки и защитными блокировками, которые предотвращают работу при открытых защитных ограждениях. Надлежащее обучение работе с этими системами безопасности необходимо для всех операторов.
7.4 Максимизация времени безотказной работы и надежности
Чтобы максимизировать надежность, производители рекомендуют использовать оригинальные запасные части, иметь запас критически важных запасных частей и поддерживать чистоту рабочей среды. Кроме того, обновления программного обеспечения, предоставляемые производителем оборудования, могут повысить производительность и добавить новые функции.
8. Часто задаваемые вопросы
Хотя оба устройства подают материал на обрабатывающие машины, трубчатый питатель специально разработан для трубчатых материалов (полых профилей) и обычно включает в себя направляющие и опорные элементы, предотвращающие деформацию. Устройство подачи прутка используется для цельных круглых прутков, часто при токарных операциях.
Некоторые современные трубоподаватели оснащены механизмами быстрой регулировки и программируемыми параметрами, которые позволяют быстро переключаться между размерами. Однако в большинстве систем требуется ручная регулировка направляющих компонентов и настроек подачи при переключении диаметра трубы.
Трубоподатчики с сервоприводом обычно обеспечивают точность длины подачи в пределах ±0,2 мм, в зависимости от качества энкодера и механического состояния механизма подачи. Высокопроизводительные системы могут достигать ±0,05 мм для прецизионных применений.
При правильном обслуживании трубчатый питатель может надежно работать от 15 до 20 лет и более. Ключевые изнашиваемые компоненты, такие как ролики, приводные ремни и подшипники, могут нуждаться в замене с интервалом от 2 до 5 лет, в зависимости от рабочего цикла.
Да, даже полностью автоматические системы требуют, чтобы обученные операторы устанавливали параметры, выполняли плановые проверки и устраняли мелкие проблемы. Однако обучение обычно менее интенсивное, чем обучение операциям ручной подачи, а современные HMI делают систему удобной для пользователя.
Чжаоцин Фейхун Машиностроительная и Электрическая Компания, Лтд.— надежный производитель трубопитателей и оборудования для обработки труб, предлагающий инновационные решения клиентам по всему миру. Чтобы узнать, как наши трубчатые питатели могут повысить эффективность вашего производства,связаться с намиза консультацию специалиста и индивидуальное проектирование системы.
Свяжитесь с нами


